

什么是自动混料配料气力输送系统?
自动混料配料气力输送系统是一种集自动化配料、混料与气力输送于一体的优化粉体处理设备,专为工业生产中需要较为准确控制原料配比、高效混合并实现长距离或复杂路径输送的场合设计。该系统通过集成智能控制、传感器监测及高效气力输送技术,实现了从原料称量、混合到输送的全程自动化操作,有所改善了生产效率与产品质量。
系统核心组成与工作流程解析
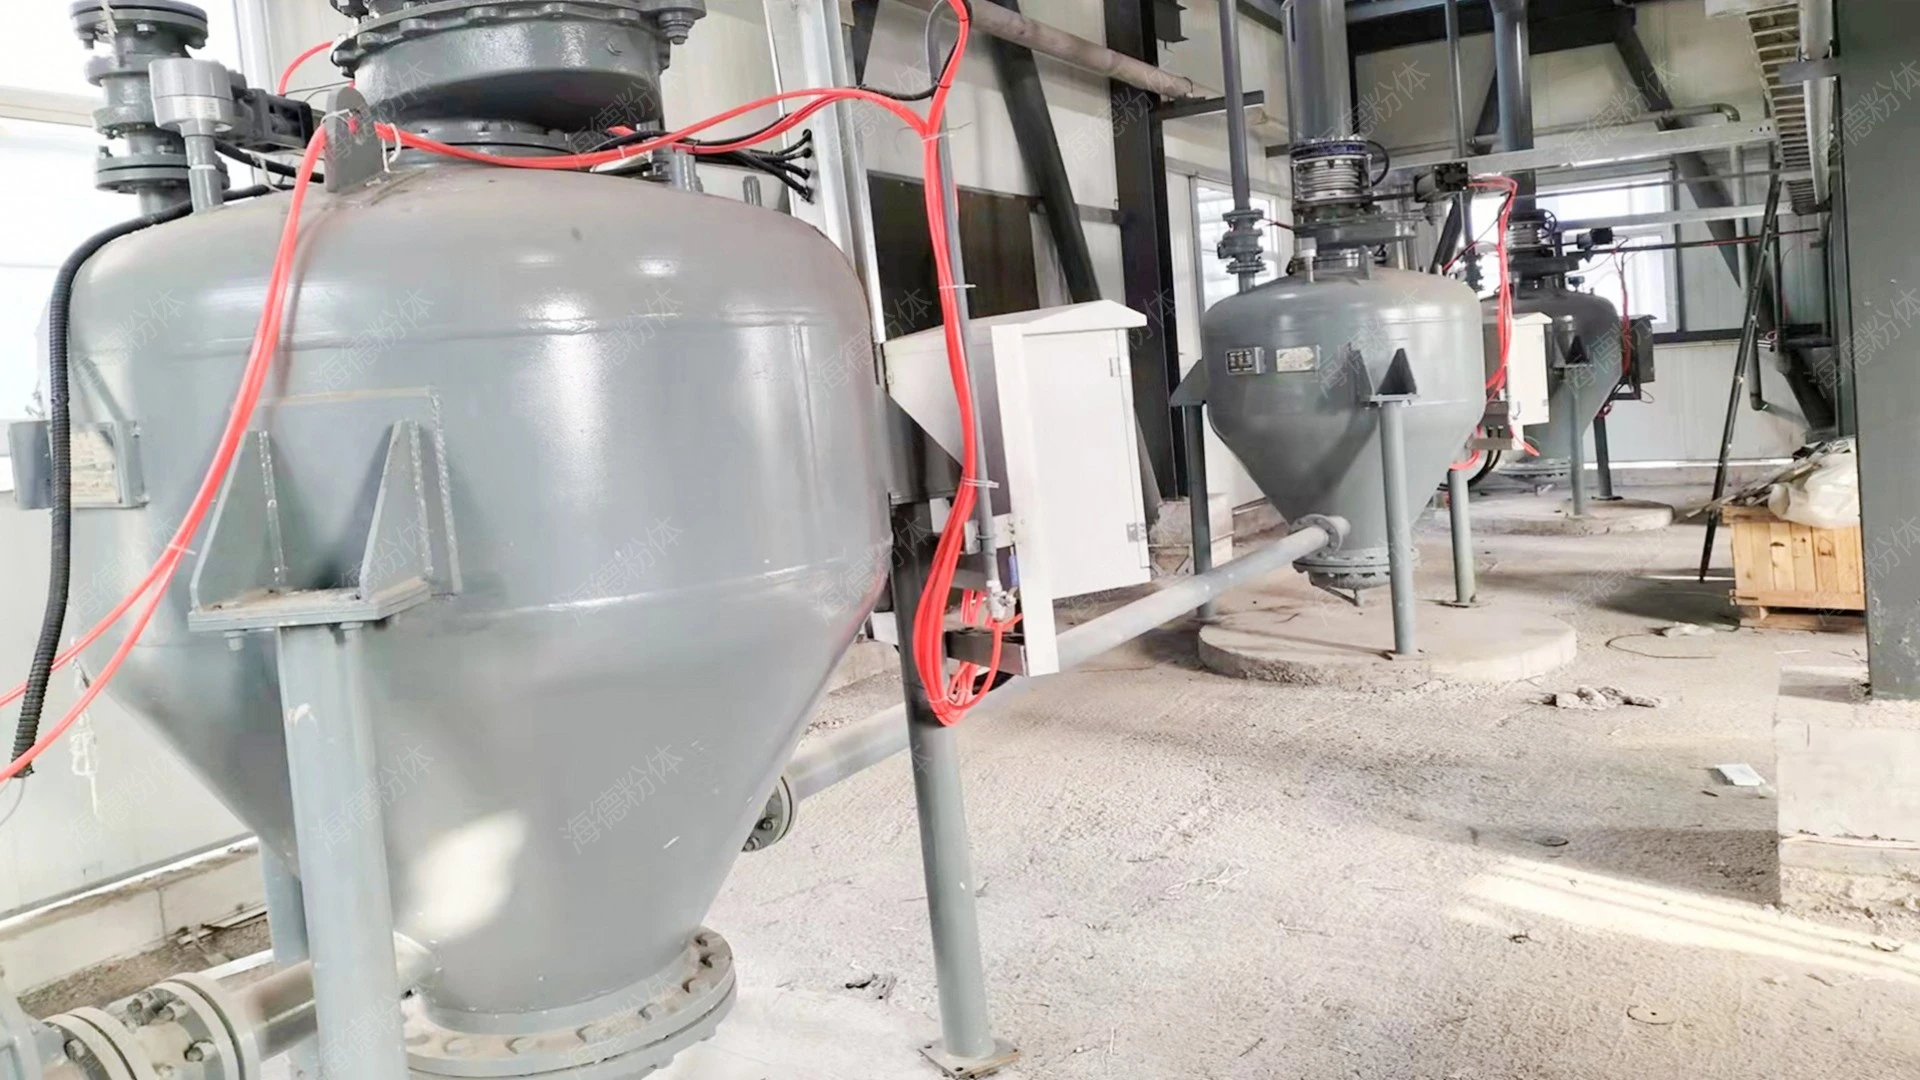
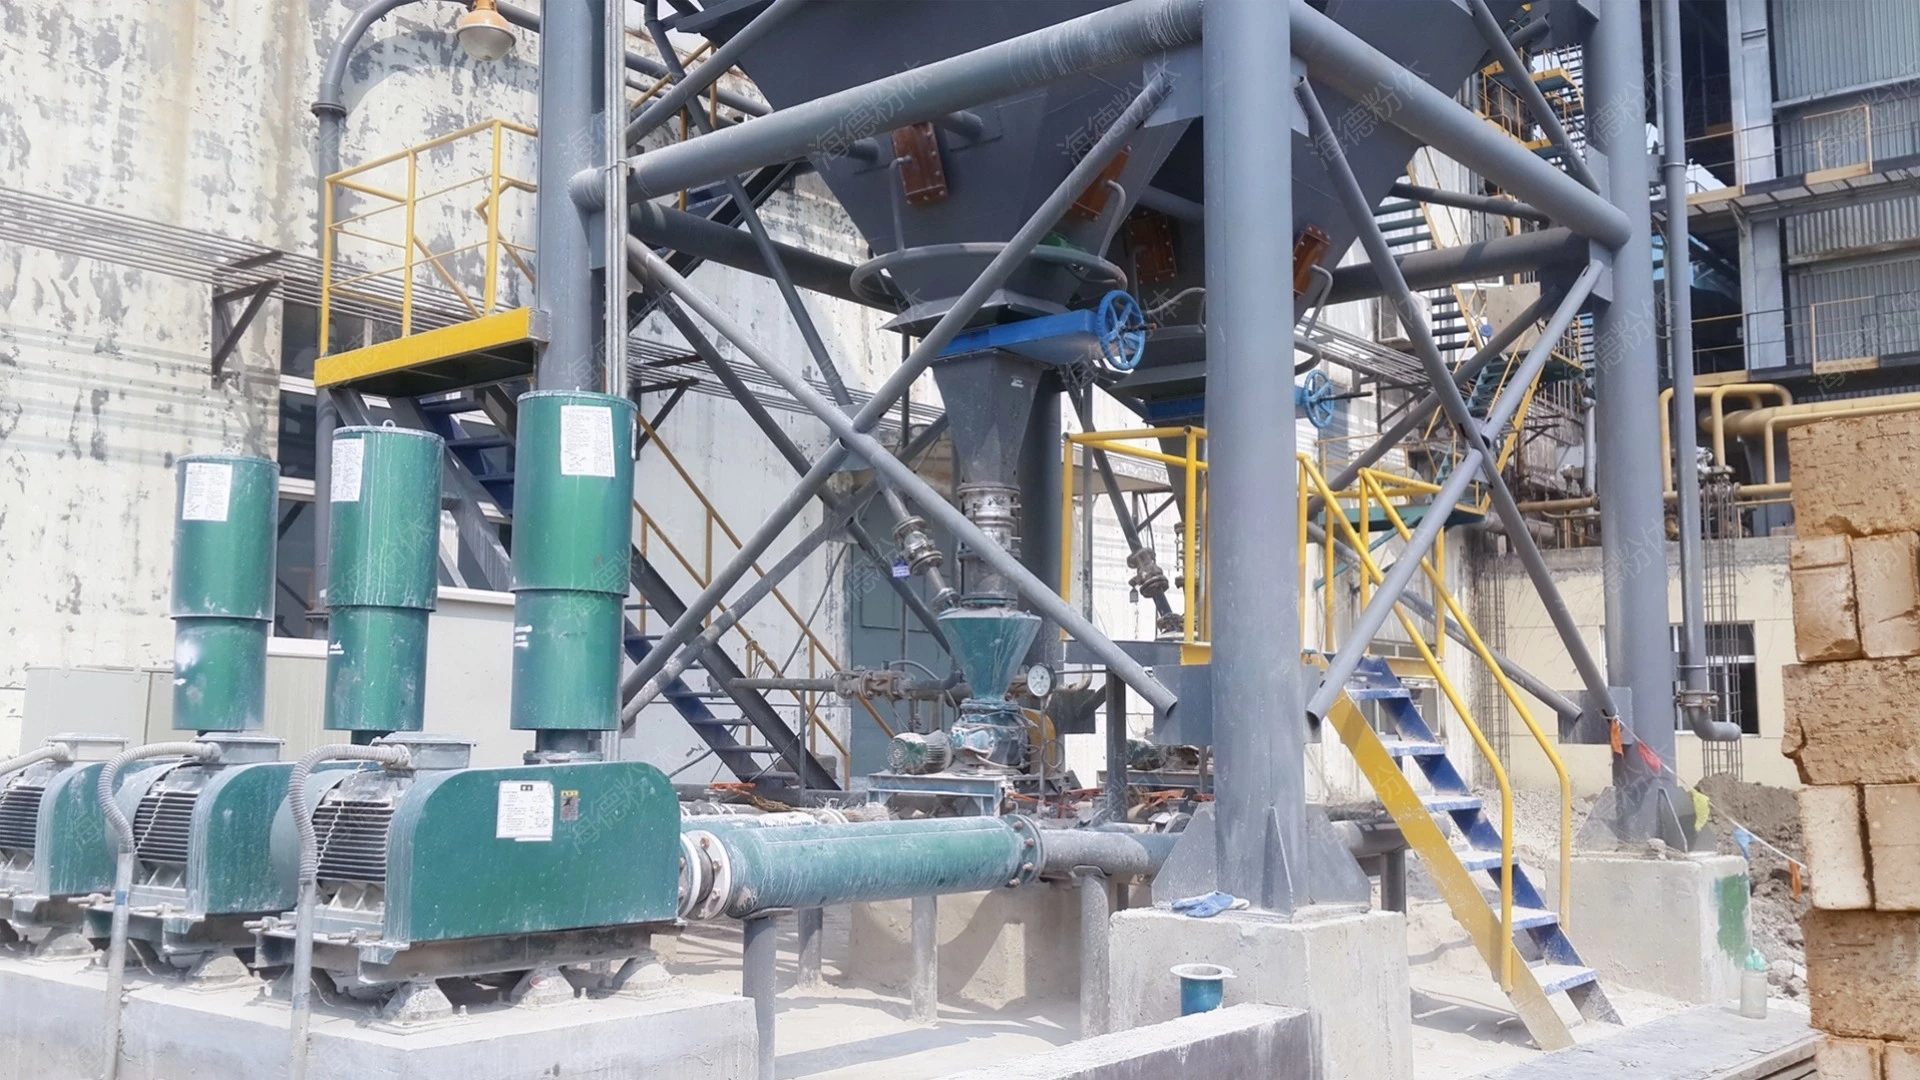
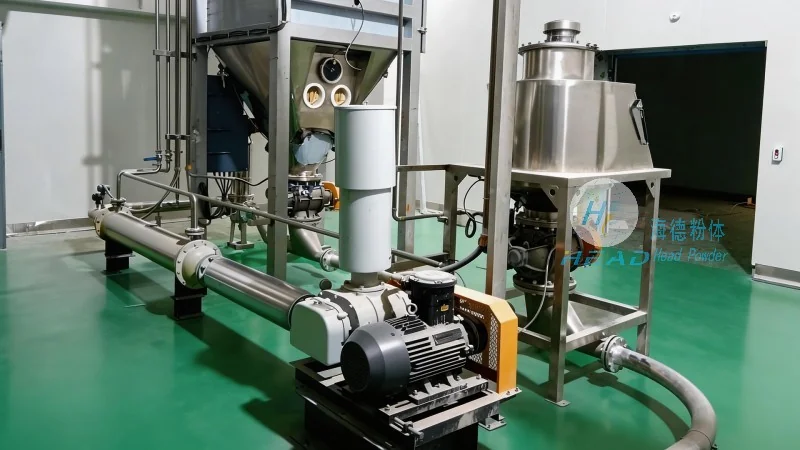
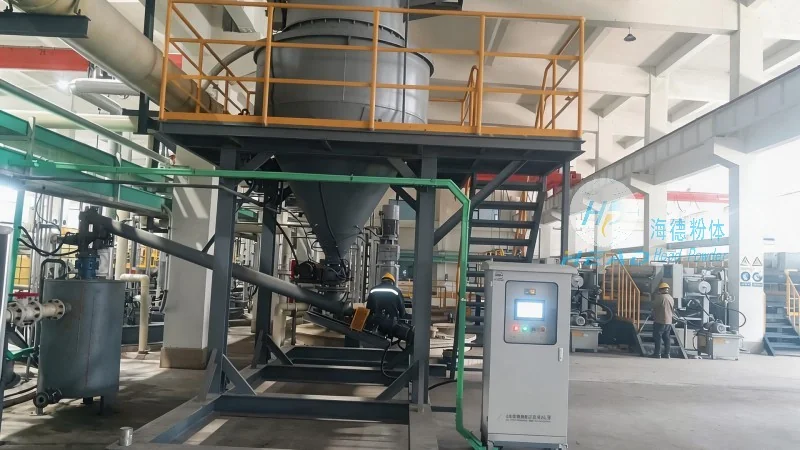
自动混料配料气力输送系统的整体结构是一个高度集成化的粉体处理平台,通常由原料存储系统、自动配料单元、混料设备、气力输送管道及智能控制系统五大部分构成。原料存储系统包括多个独立的料仓或料斗,每个料仓均配备密封装置与料位传感器,用于存储不同种类的粉体原料,并实时监测原料的库存状态。自动配料设备是系统的“心脏”,通常采用高精度电子秤或螺旋给料机,能够根据预设的配方参数,较为准确控制各原料的流量与配比。例如,在化工生产中,若需要将A、B、C三种原料按1:2:3的比例混合,系统会通过电子秤实时称量并调整给料速度,有助于配比误差控制在±0.5%以内。混料装置则采用动态混合技术,如桨叶式搅拌或气流混合,通过高速旋转的搅拌器或气流作用,使不同原料在短时间内充分接触与混合,实现微观层面的均匀混合。气力输送设备根据输送距离与物料特性,可选择压送式或吸送式,压送式通过压缩空气将物料从混料点推向目标位置,适用于长距离、高压力输送;吸送式则通过真空负压将物料从料仓吸入输送管道,适用于短距离或需要从多个点收集物料的场景。控制系统采用PLC(可编程逻辑控制器)或工业计算机,集成触摸屏操作界面,用户可通过界面设置配方参数、监控设备运行状态、记录生产数据,并实现远程控制与故障诊断。
系统优势:提升生产效率与产品质量的关键
相较于传统的人工或半自动混料输送方式,自动混料配料气力输送系统具有显著的优势。首先,自动化程度高,通过预设配方与智能控制,减少了人工干预,降低了人为误差,有助于了配比的较为准确性。其次,混合均匀度高,混料装置采用多级搅拌或动态混合技术,能够实现粉体物料在微观层面的均匀混合,避免了传统搅拌可能导致的分层或结块问题。再者,输送效率高,气力输送设备能够实现长距离、大流量的物料输送,且不受地形限制,适用于复杂生产环境。此外,系统运行稳定,维护成本低,通过传感器实时监测设备状态,及时发现并处理故障,支持了生产的连续性。对于需要严格质量控制的生产企业,该系统能够有所改善产品质量,降低次品率,满足行业对产品一致性的要求。
典型应用场景:覆盖多行业生产需求
自动混料配料气力输送系统广泛应用于化工、食品、制药、建材等多个行业的生产流程中。在化工行业,可用于化肥、农药、涂料等产品的原料混合与输送,有助于各添加剂的比例准确,提升产品性能。在食品行业,适用于面粉、糖、添加剂等粉体原料的混合与输送,支持食品产品的卫生与口感。在制药行业,用于药品原料的较为准确配料与混合,满足药品生产对纯度与配比的高标准要求。在建材行业,可用于水泥、石膏等粉体原料的混合与输送,提高生产效率与产品质量。不同行业可根据自身生产特点,定制化配置系统参数,实现个性化生产需求。